
Conveyor Sorting
OpenPLC e Ignition: logica Ladder, macchina a stati in Structured Text, feedback dei sensori e cicli normali verificabili.

Questo caso didattico mostra come un livello MES possa affiancare un PLC. Il controllore resta la fonte dei fatti: stato della cella, guasti e contatori. Il MES aggiunge il contesto temporale e dell’ordine, mentre la Dashboard riunisce il risultato.
Ho seguito uno scenario dalle azioni dell’operatore fino agli eventi e al calcolo. Così è possibile non solo vedere l’OEE, ma anche capire da dove proviene ogni durata e quale causa ha inciso sulla Disponibilità.
Le schermate mostrano parti diverse dello scenario: transizioni di stato, validazione dell’OEE e Pareto finale. Lo storico condiviso permette di ricondurre ogni metrica a un evento e a una regola di calcolo.

L’HMI aiuta l’operatore a lavorare con la cella. Il MES risolve un compito diverso: conserva cosa è successo a un singolo ordine, quanto è durato e come ha influito sul risultato finale.

Il PLC conserva lo stato della cella, il codice di guasto, il consenso di marcia e i contatori di produzione. L’HMI mostra questi fatti invece di sostituirli con uno stato locale dell’interfaccia.
Un Gateway Timer legge i fatti del PLC e registra la base dell’ordine, lo stato e gli eventi. Non comanda il PLC e non calcola i KPI.
Le Named Query riuniscono lo storico dell’ordine. La Dashboard mostra il risultato calcolato, ma non può creare dati di produzione né modificare la logica della cella.
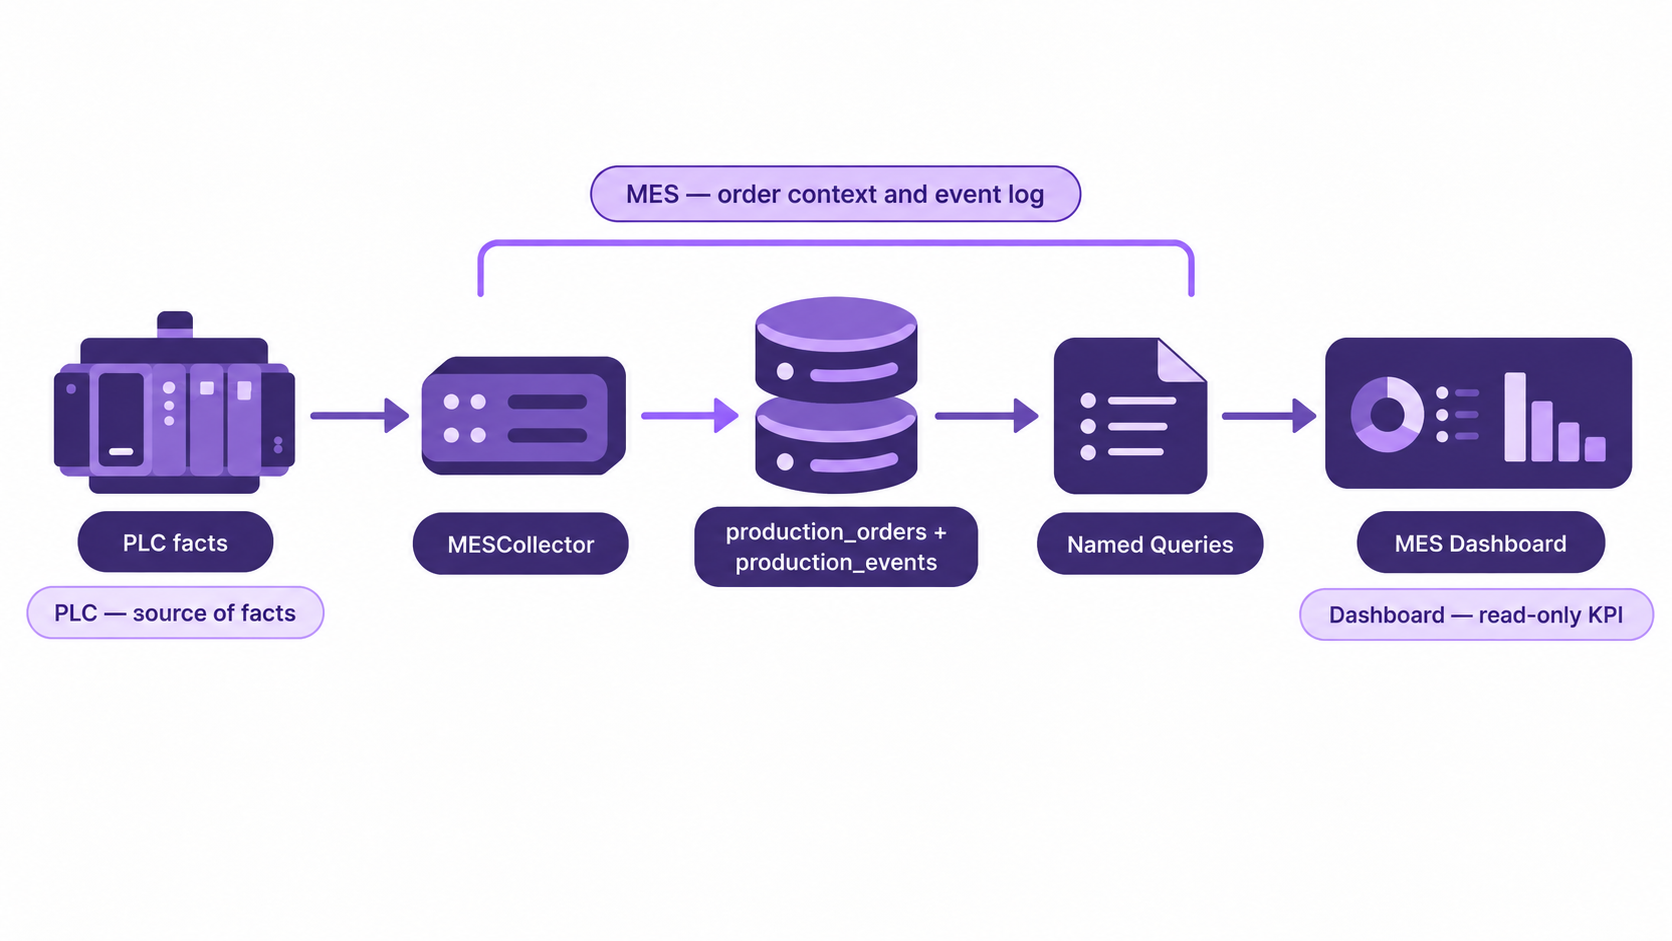
All’avvio, un ordine riceve un target, la base dei contatori, l’ora di inizio e uno stato. Mentre è attivo, MESCollector associa i fatti del PLC al suo order_id. Con ORDER COMPLETE il confine del report viene fissato, così una Dashboard aperta non può modificare le durate.

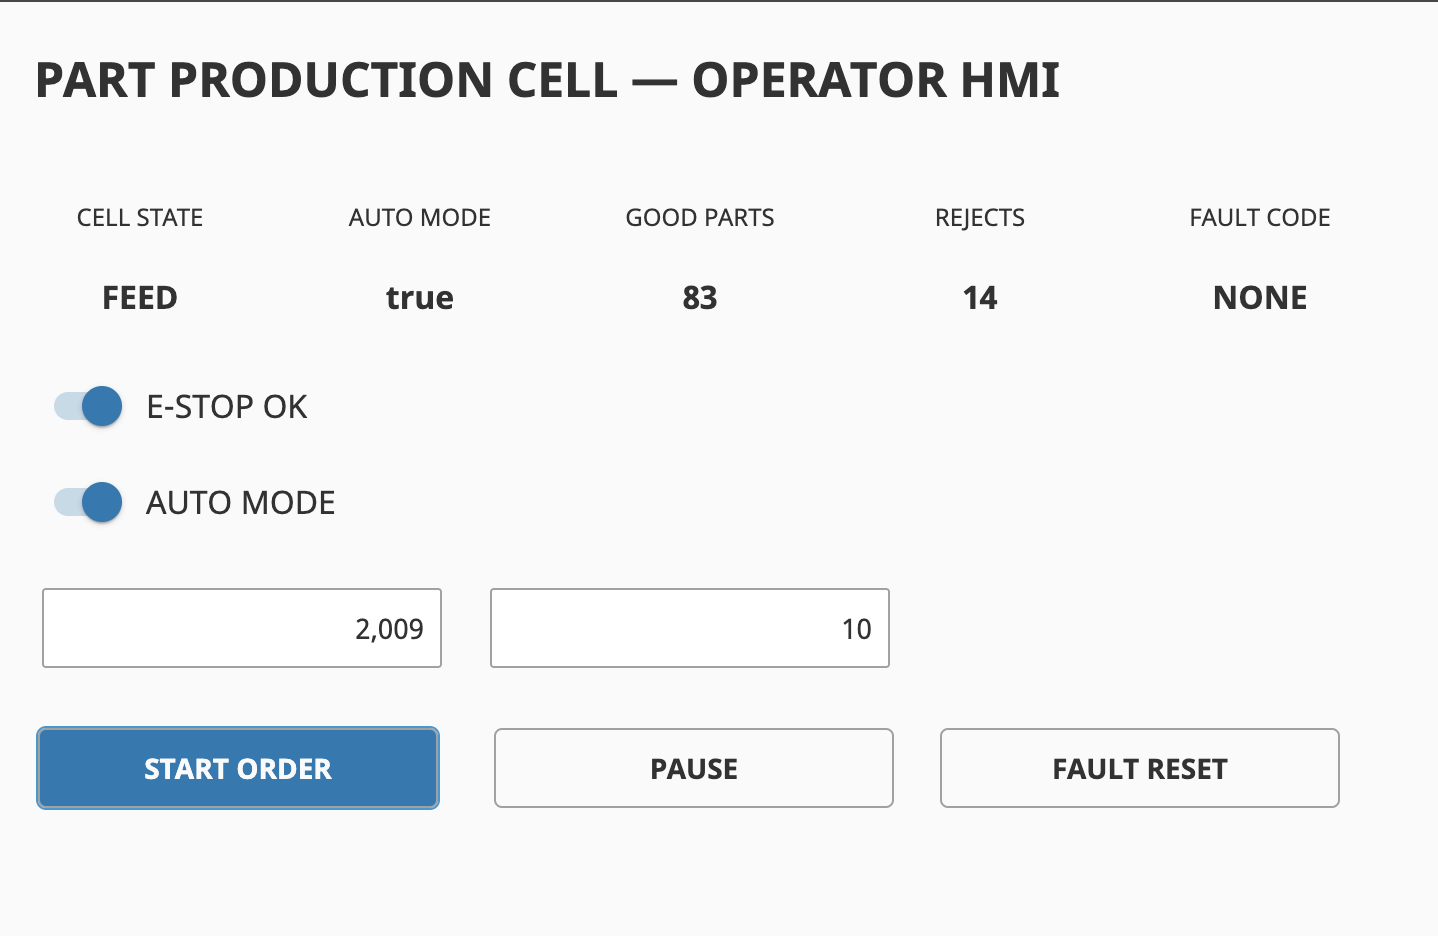
Nel caso #2009, la cella accetta il materiale. Il MES associa questo stato normale all’order_id attivo.
La cella entra in FAULT quando E-STOP OK viene interrotto. Il MES conserva il codice di guasto 60 con l’order_id attivo.
E-STOP viene mantenuto come causa del FAULT. Dopo il reset, il MES aggiunge FAULT_CLEARED e STATE_PAUSED, così il ripristino resta nello storico dell’ordine.
production_events conserva ora, order_id, stato, contesto del guasto e tipo di evento. Invece di un’altra istantanea della schermata, il registro mantiene la transizione: pezzo conforme o scartato, mancanza di materiale, guasto, ripristino del guasto e cambi di stato.

PIECE_GOOD e PIECE_REJECT conservano il risultato di ogni pezzo. Good, Reject e Total sono calcolati dalla base dell’ordine, non dal contatore complessivo della macchina.
STATE_* crea la sequenza: feed, clamp, process, inspect, release, pause e fault. Questa sequenza supporta il calcolo delle durate.
FAULT_STARTED e FAULT_CLEARED conservano il codice di guasto con l’order_id attivo. La Dashboard mostra sia l’errore corrente sia la sua posizione nello storico dell’ordine.
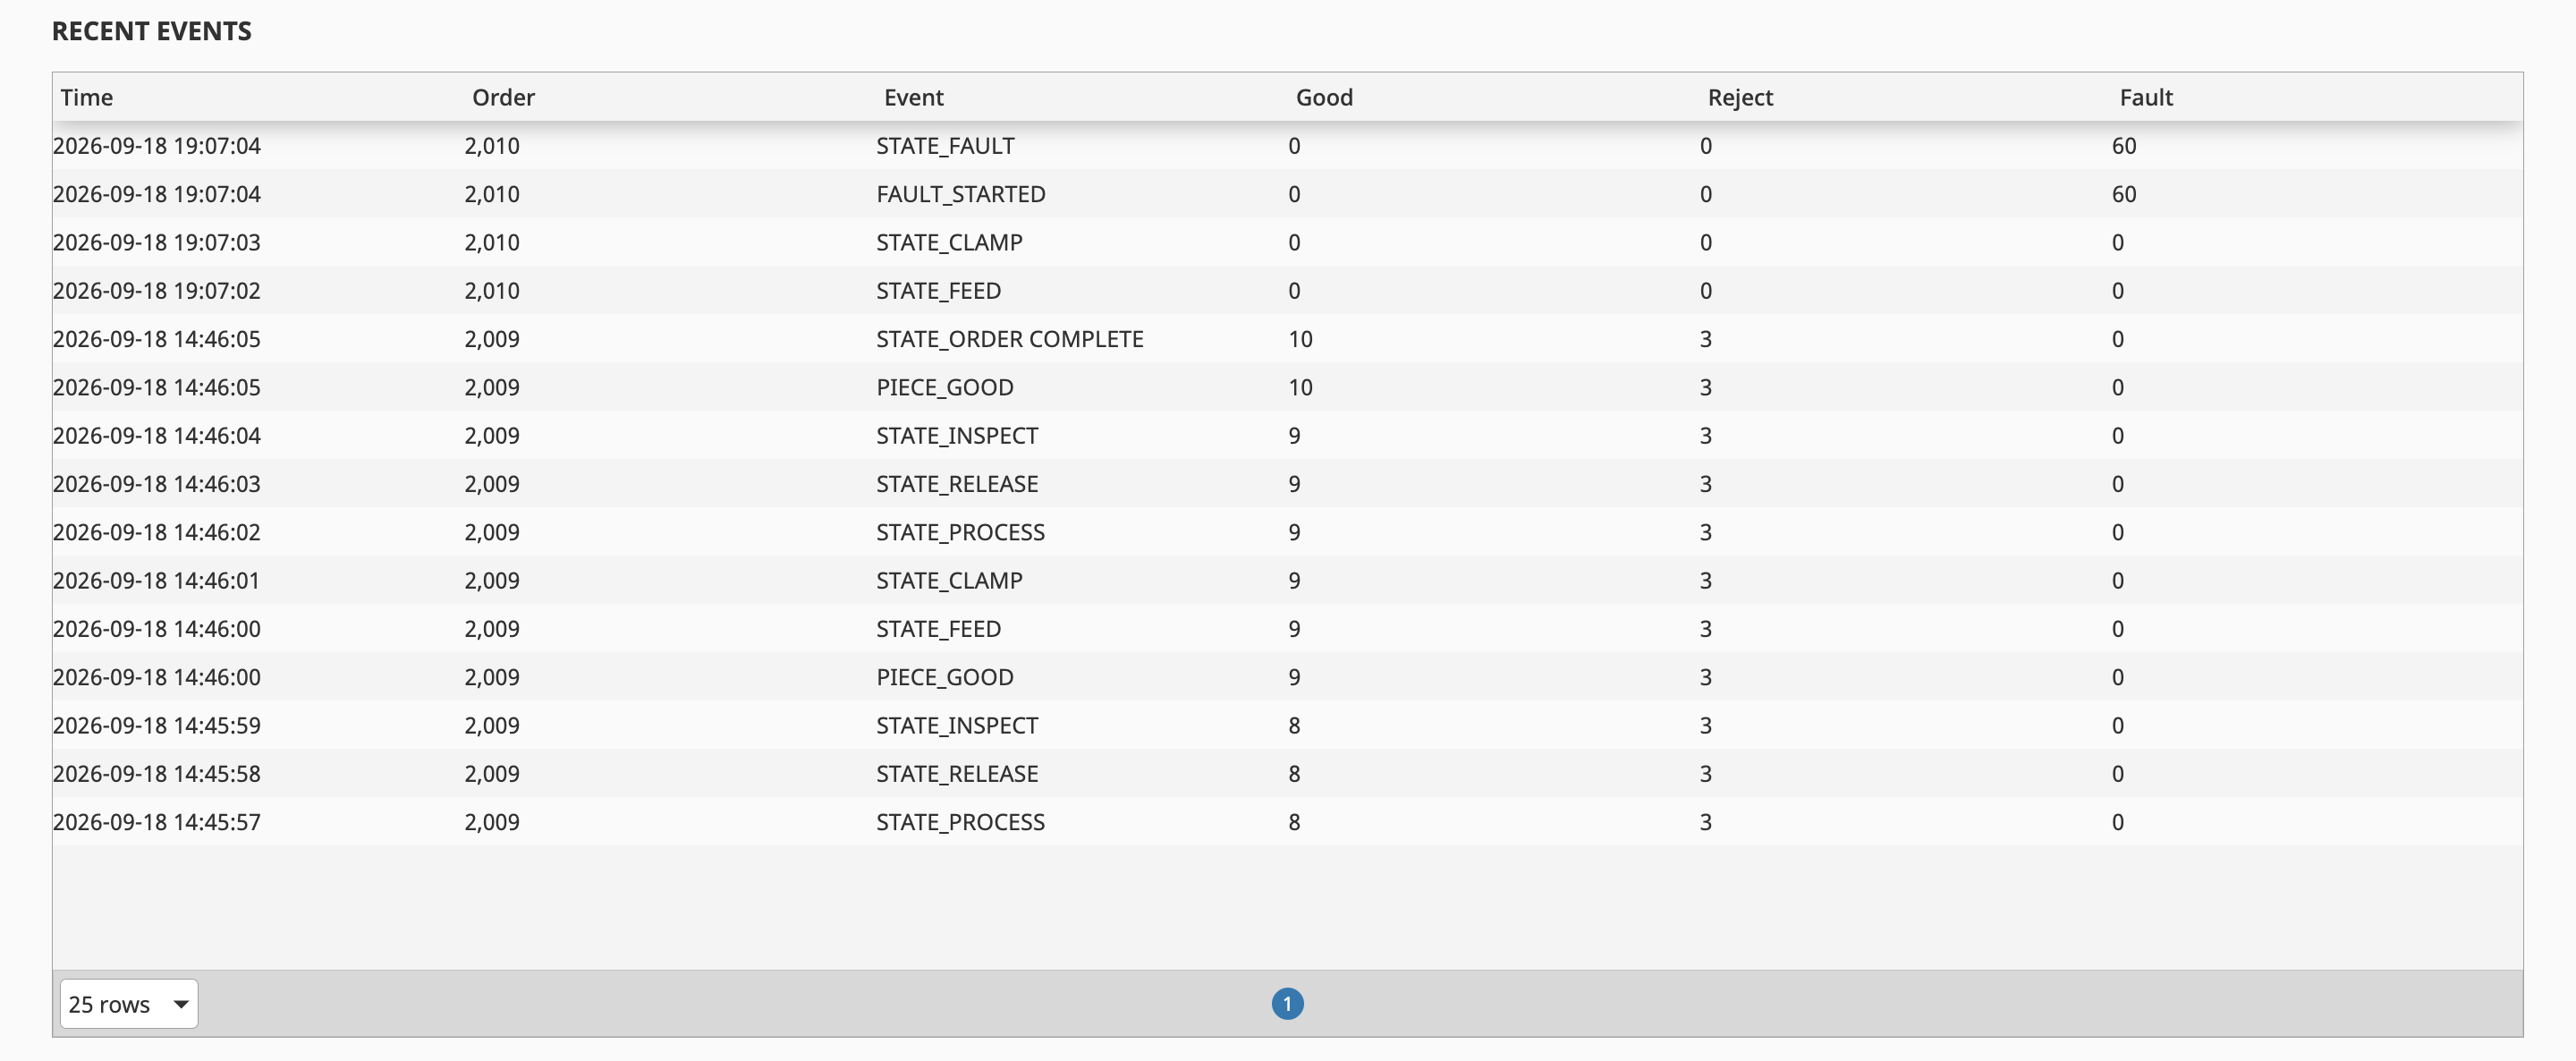
SQL calcola la durata tra eventi vicini. Gli eventi simultanei di pezzo e stato restano marcatori invece di creare un intervallo aggiuntivo. Il report mostra quindi un bilancio chiaro tra tempo totale, pausa, guasto, attesa del materiale e tempo di funzionamento.

Un intervallo viene verificato prima per un guasto, poi per una pausa dell’operatore e infine per la mancanza di materiale. Così lo stesso tempo non viene conteggiato due volte.
PAUSED dell’operatore è una pausa di lavoro pianificata. Resta nella ripartizione, ma non fa parte del tempo di produzione pianificato e non riduce la Disponibilità.
Per #2010, unclassified_ms = 0. Tutto il tempo osservato viene assegnato a categorie chiare invece di sparire tra un rilevamento e l’altro.
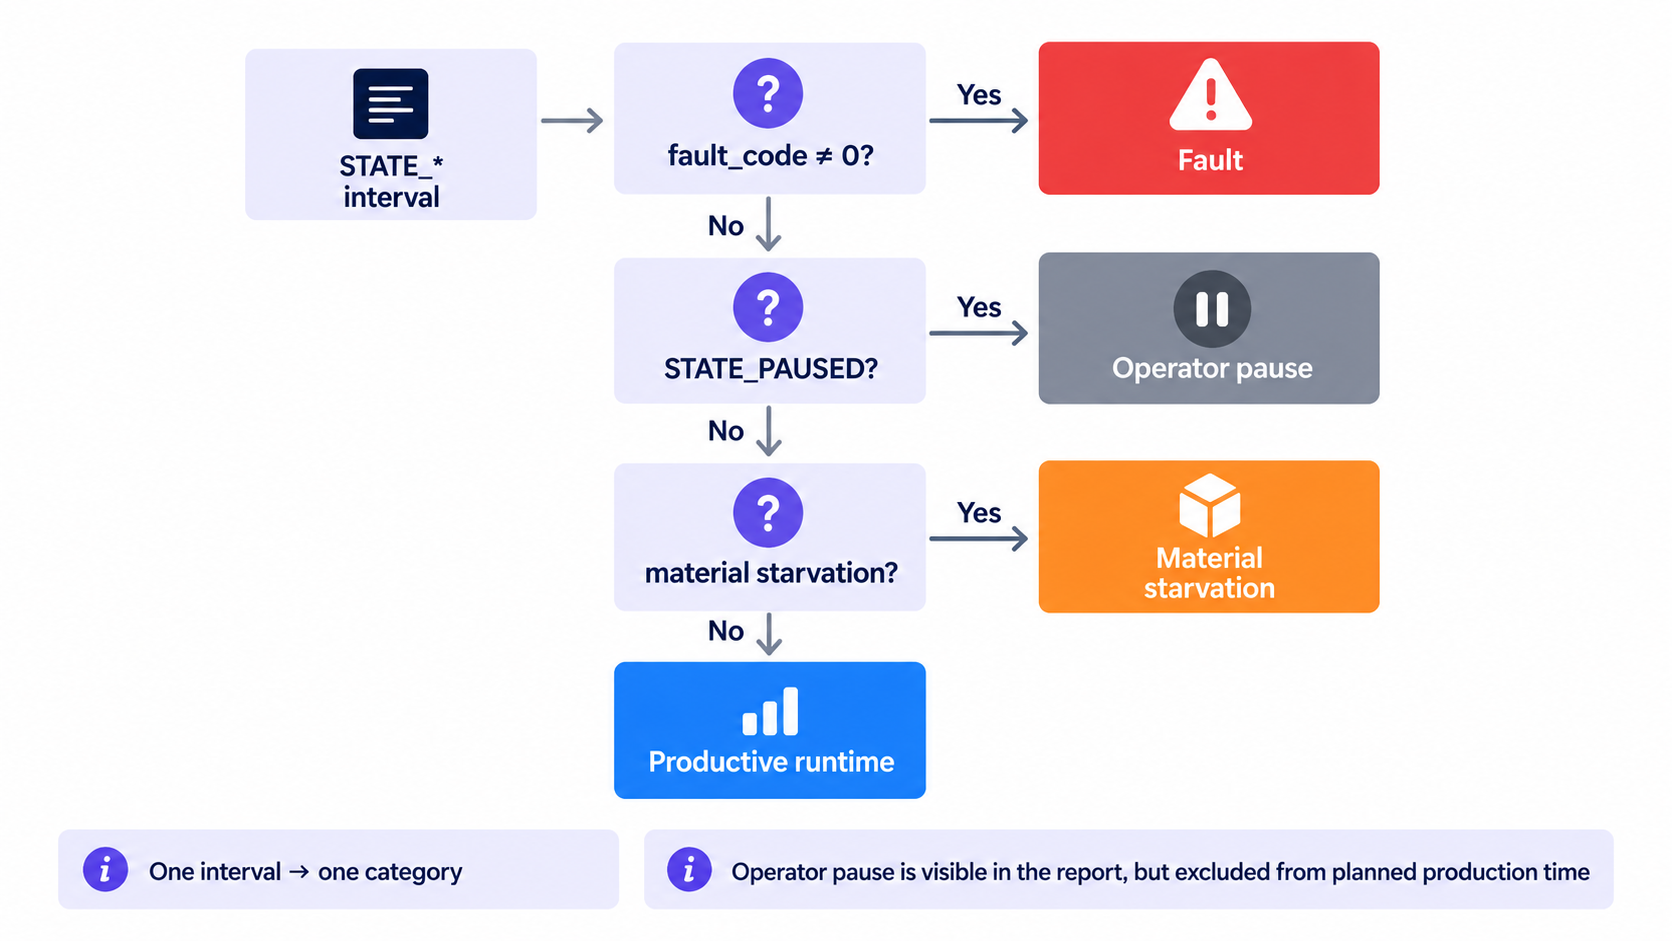
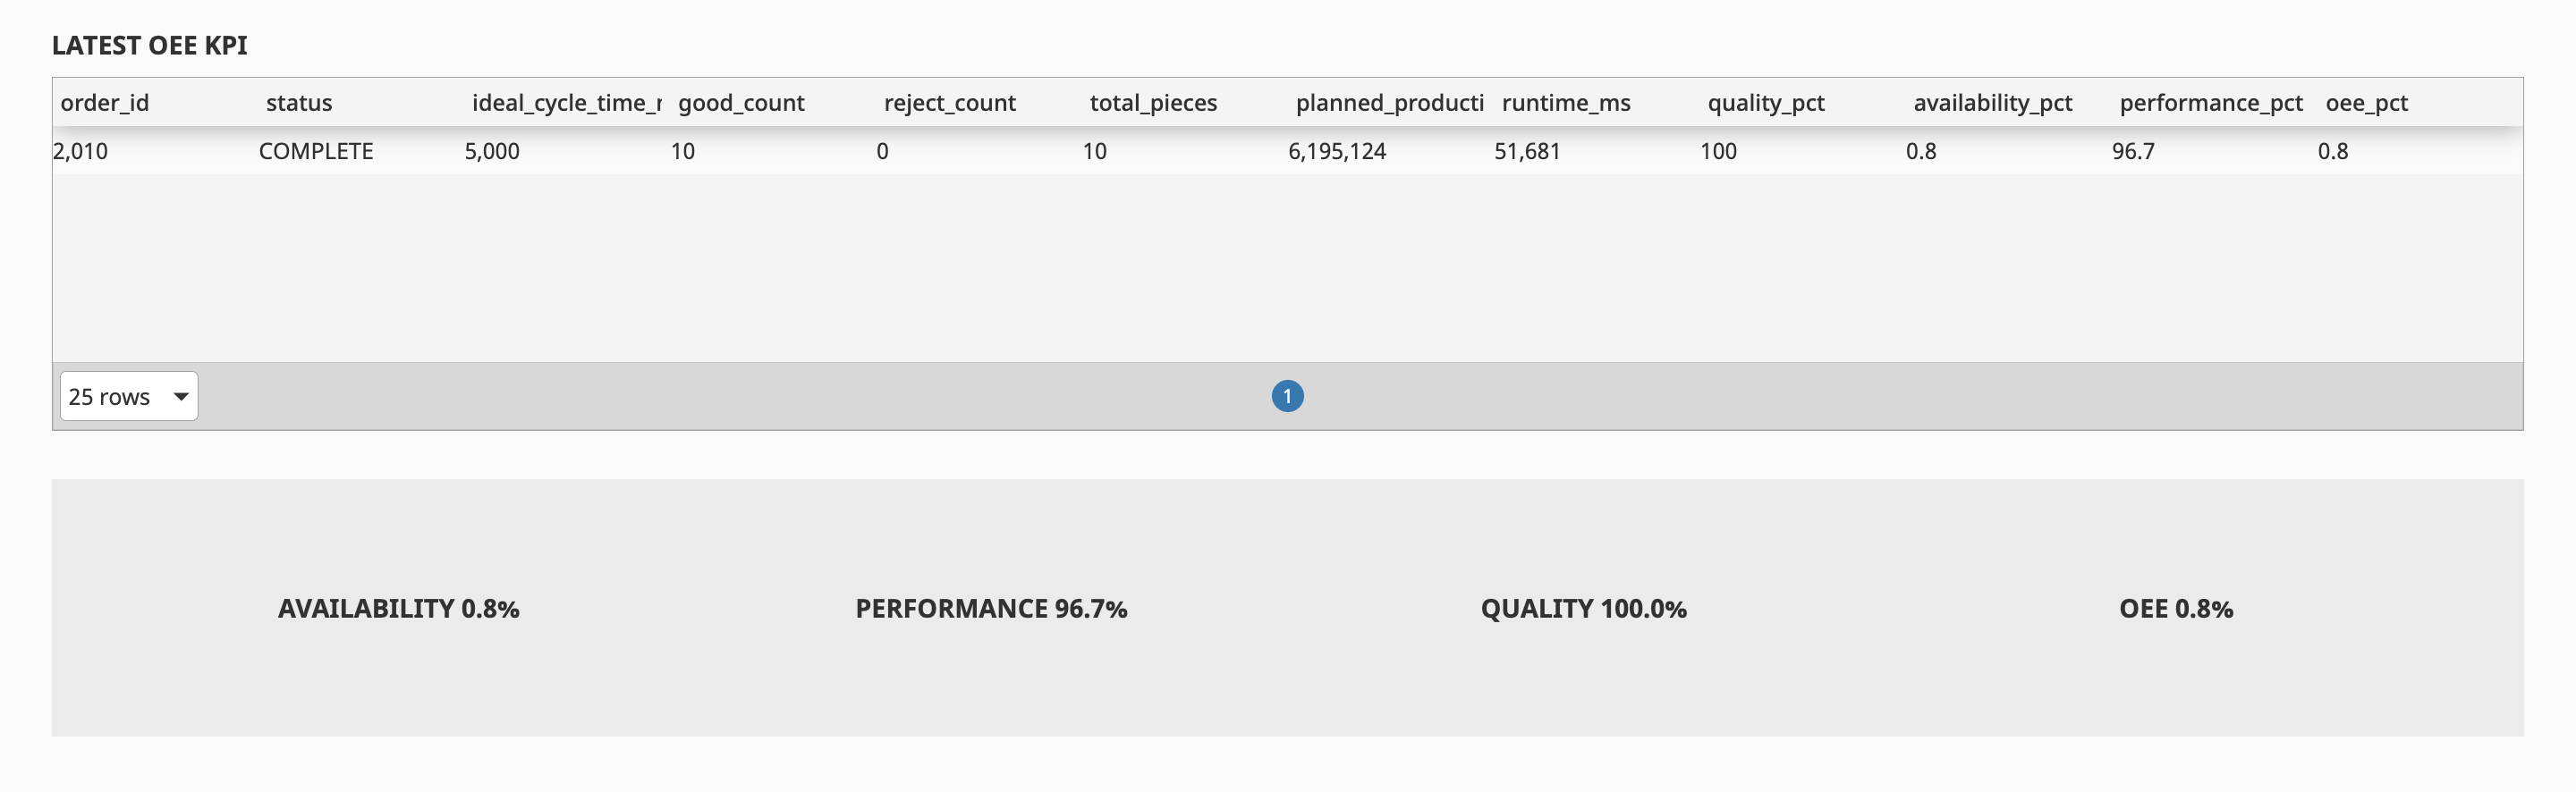
La Prestazione richiede un ciclo ideale e l’OEE richiede tre componenti validi. Se mancano dati, la Dashboard mostra correttamente N/A. Il Pareto conserva quindi solo le cause che hanno davvero ridotto la Disponibilità.

Per l’ordine #2010 completato, il calcolo riceve ideal_cycle_time_ms = 5.000. È usato solo per la Prestazione: la schermata mostra il 96,7% di Prestazione e il 100% di Qualità. Non influisce sul movimento del PLC.
Con ideal_cycle_time_ms = 0, la Prestazione non viene mostrata come percentuale e l’OEE diventa N/A. Disponibilità e Qualità restano visibili. Ripristinando 5.000 ms, il calcolo torna disponibile.
KPI finali: Disponibilità 54,3%, Prestazione 80,5%, Qualità 76,9% e OEE 33,6%. Il Pareto mostra perché la Disponibilità è diminuita: l’arresto di emergenza ha richiesto più tempo, seguito dalla mancanza di materiale.
Cosa mostra il caso:
OpenPLC e Ignition: logica Ladder, macchina a stati in Structured Text, feedback dei sensori e cicli normali verificabili.

OpenPLC, Modbus TCP e Ignition: dalla logica Ladder a uno scenario operatore verificabile.

Monitoraggio enterprise per una centrale nucleare: stati del sistema, vincoli ingegneristici e logica 3D degli stoccaggi.